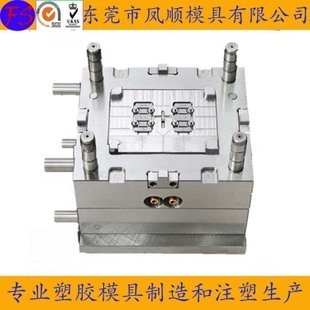
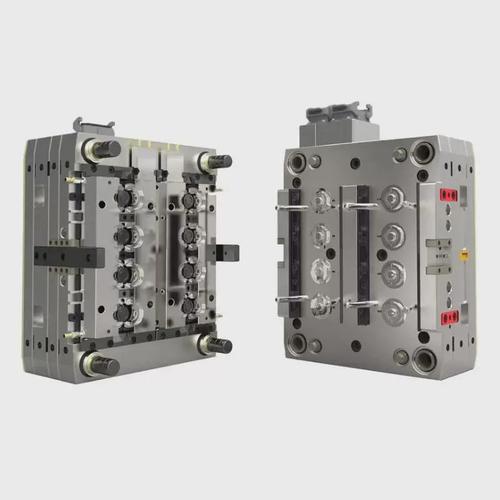
塑料涂料桶模具厂家 注塑、油漆桶模具设计与加工全解析
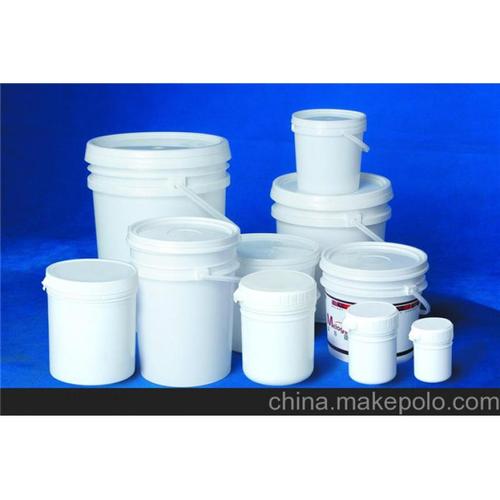
在涂料、油漆、化工等行业的包装环节中,塑料桶因其耐腐蚀、轻便耐用、成本可控等优势,已成为主流容器之一。而一只高品质塑料桶的背后,离不开一套精密、高效的注塑模具。本文将围绕塑料涂料桶模具厂家、注塑涂料桶模具制造、油漆桶模具设计加工等关键词,为您系统梳理从模具选厂到设计加工的全流程要点。
一、塑料涂料桶模具的市场需求与厂家选择
随着建筑装饰、工业防腐、汽车涂装等领域的持续发展,5L、10L、18L、20L等规格的塑料涂料桶需求量稳步上升。塑料涂料桶模具厂家也随之增多,主要集中在浙江台州(黄岩)、广东东莞、江苏苏州等模具产业带。
选择一家可靠的塑料涂料桶模具厂家,建议重点考察以下几点:
- 行业经验:是否长期专注于薄壁或中厚壁桶类模具,有无同类涂料桶、油漆桶的成功案例。
- 加工设备:是否配备大型CNC加工中心、深孔钻、电火花、线切割等关键设备,能否保证模架与模芯的加工精度。
- 试模能力:厂家是否拥有匹配吨位的注塑机(通常1000T-2500T),能否在出厂前完成试模并出具检测报告。
- 售后支持:是否提供模具寿命跟踪、维修翻新、工艺参数指导等长期服务。
二、注塑涂料桶模具制造的核心要点
注塑涂料桶模具属于大型注塑模具,制造过程中需重点控制以下几个方面:
1. 模架与模芯选材
模架通常采用45#钢或S50C,模芯、模腔则多选用P20、718H、2738等预硬塑料模具钢。对于大批量生产的涂料桶模具,建议使用S136或2316不锈钢,以提高耐腐蚀性和抛光性能。
2. 冷却系统设计
涂料桶通常壁厚较薄但深度较大,冷却水道需沿桶身均匀排布,必要时采用隔水板或铍铜镶件,以缩短成型周期、减少变形。
3. 顶出与脱模机构
桶类产品脱模阻力大,需合理设计顶针、推板或气阀辅助脱模。对于带提手的桶型,还要考虑滑块或斜顶机构,确保把手处顺利脱模。
4. 浇注系统
多采用热流道或大浇口直接进胶,保证熔体快速充填。浇口位置应避开桶身明显区域,减少外观缺陷。
三、油漆桶模具设计加工的关键流程
一套油漆桶模具从设计到交付,一般经历以下阶段:
1. 产品分析与dfm报告
根据客户提供的3D图纸或样品,分析桶身脱模斜度、壁厚均匀性、提手强度、堆叠性等,出具可制造性分析报告。
2. 模具结构设计
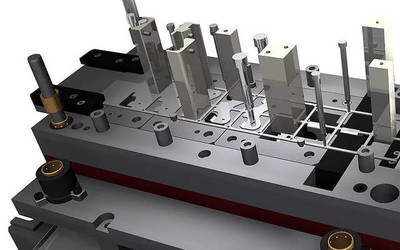
使用UG、Pro/E、SolidWorks等软件完成3D分模与2D装配图,明确分型面、浇口、冷却、顶出、排气等系统。
3. 数控加工与电加工
模胚开粗、精铣、深孔钻冷却水道、CNC精加工型腔型芯,再由电火花加工清角、刻字、皮纹等细节。
4. 省模与抛光
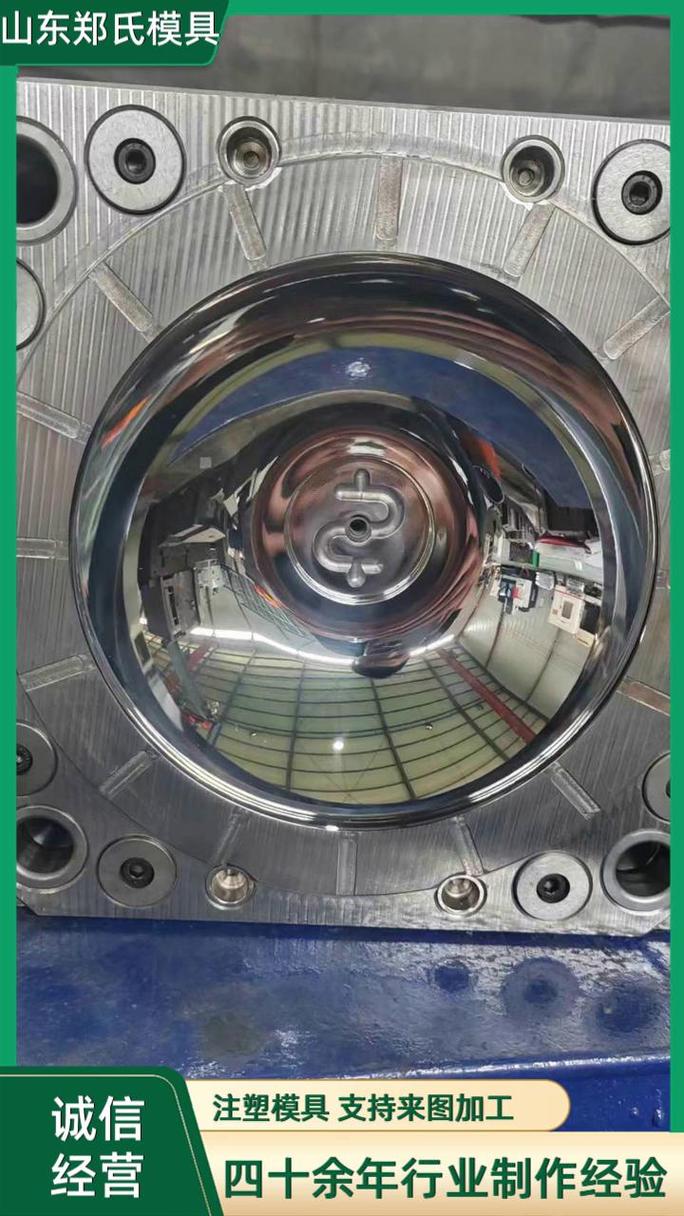
根据桶身外观要求,进行镜面抛光或火花纹处理,保证桶壁光滑、无流痕。
5. 装配与试模
完成模架装配后上注塑机试模,优化注塑压力、速度、保压、冷却时间等参数,直至产品无缩水、无飞边、无变形。
6. 验收与交付
试模样品经客户确认后,出具模具检测报告、试模报告及使用说明书,安排发货。
四、如何评估模具质量与厂家实力
- 看样品:试模样品的重量偏差、壁厚均匀度、桶口圆度、堆叠间隙。
- 看模具细节:分型面配合间隙、冷却水道是否通畅、顶针是否灵活、排气槽是否合理。
- 看寿命承诺:正规厂家通常承诺30万-50万次以上注射寿命,并提供易损件图纸。
- 看交期与性价比:不要只比价格,超低价往往意味着钢材降级、加工省略或售后缺失。
五、
塑料涂料桶模具厂家、注塑涂料桶模具制造、油漆桶模具设计加工,环环相扣,共同决定了一只塑料桶的生产效率与品质。对于采购方而言,选对模具厂家,明确设计与加工标准,并在试模阶段严格把关,才能获得一套稳定、耐用、高效的涂料桶模具,从而在包装市场中赢得成本与质量的双重优势。
如果您正在寻找塑料涂料桶模具、油漆桶模具的定制加工服务,建议优先选择有同类案例、设备齐全、提供试模与售后支持的厂家,并提前沟通好产品规格、原料类型(PP/PE)、注塑机吨位及预期产能,以便获得更精准的模具方案与报价。
如若转载,请注明出处:http://www.gxnnxzc.com/product/37.html
更新时间:2026-10-23 06:57:31