塑胶配件产品及模具加工——以盒子模具为例的全面解析
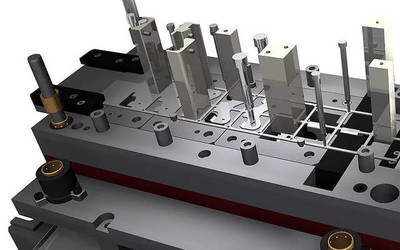
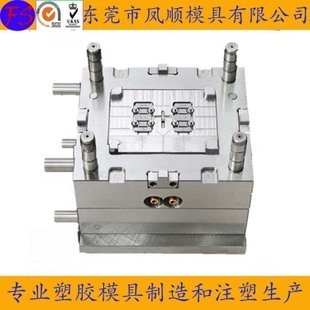
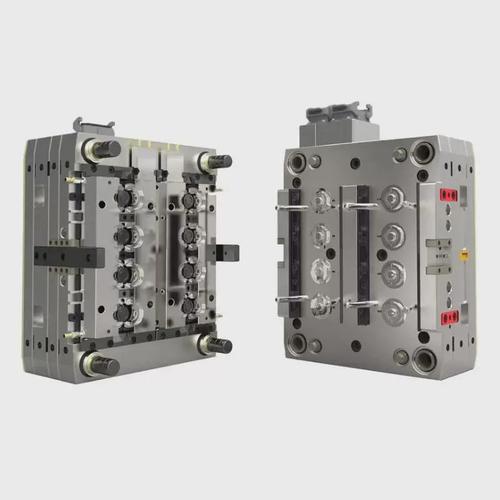
引言\n在现代制造业中,塑胶配件产品几乎无处不在,从电子外壳、日用包装到工业零件,塑胶制品以其轻便、耐用、成本可控等优势占据主导地位。而盒类产品作为塑胶配件中的一大门类,涵盖收纳盒、包装盒、电子设备外壳盒、储物箱等,其品质与生产效率高度依赖模具的设计与加工水平。本文将围绕塑胶盒子产品及其模具加工展开,介绍材料选择、模具结构、加工流程以及质量控制要点,为相关从业者提供参考。\n\n## 一、塑胶盒子产品的常见类型与材料选择\n\n### 1.1 产品类型\n- 日用品类:收纳盒、保鲜盒、首饰盒,通常要求外观光洁、尺寸精准、配色丰富。\n- 电子电器类:电源适配器外壳、电池盒、控制盒,往往有阻燃、耐温、绝缘等特殊要求。\n- 工业包装类:周转箱、零件盒、工具箱,强调抗冲击、堆叠承重和耐化学腐蚀。\n\n### 1.2 常用塑胶材料\n| 材料 | 特点 | 适用场景 |\n|------|------|----------|\n| ABS | 综合性能好,易加工,表面光泽 | 电子外壳、日用盒子 |\n| PP | 耐化学性、耐疲劳、铰链寿命长 | 保鲜盒、收纳箱 |\n| PC | 高透明、高抗冲、耐高温 | 透明防护盒、仪表壳 |\n| PS | 透明度高、刚性好、成本低 | 一次性包装盒、展示盒 |\n| PMMA | 优异透明性、耐候性 | 高端展示盒、装饰件 |\n| PA+GF | 高强度、耐热 | 工业结构件、连接盒 |\n\n选择材料时需综合考虑使用环境、力学要求、成型收缩率及成本。例如,带活动铰链的盒子多选用PP,因为PP具有极佳的耐折弯疲劳性能,可承受数万次开合。\n\n## 二、盒子模具的结构设计要点\n\n盒子类模具通常属于注射成型模具,根据产量和精度要求,可采用一模一腔、一模多腔或热流道系统。核心设计要点如下:\n\n### 2.1 分型面设计\n盒子多为敞开式或带盖结构,分型面一般选在盒口边缘,保证外观面和配合面无飞边、无明显夹线。对于深度较大的盒子,需计算拔模斜度(通常1°~3°),以免脱模拉伤或顶白。\n\n### 2.2 浇注系统\n- 主流道与分流道:尽量采用平衡布置,保证多腔填充均匀。截面形状推荐圆形或梯形,减少压力损失。\n- 浇口:盒子常采用侧浇口、点浇口或潜伏浇口。透明盒子或外观要求高的产品宜用点浇口,并注意浇口痕迹的隐藏与后处理。\n- 热流道:对于大批量、长周期生产,热流道可消除废料、提高效率、降低能耗。\n\n### 2.3 冷却系统设计\n盒子的冷却占成型周期的60%~70%。设计时应注意:\n- 冷却水路与型腔表面距离均匀(一般10~15mm);\n- 盒底和侧壁分别设计回路,避免局部过热;\n- 深腔位置可采用隔水片、喷流管或铍铜镶件提升冷却效率;\n- 配合模温机精确控制模温,ABS常用60~80℃,PP常用40~60℃。\n\n### 2.4 顶出与脱模\n盒子常因包紧力大、脱模行程长而需要合理的顶出系统:\n- 顶针:适用于底面平整的盒子,布置需均匀,防止变形;\n- 推块:侧壁深腔产品或不允许顶白的产品,宜用推块整体推顶;\n- 气辅脱模:精密盒子可借助吹气辅助脱模;\n- 二次顶出:带倒扣或复杂卡扣的盒子可设计二次顶出、斜顶或滑块机构。\n\n### 2.5 特殊结构处理\n- 卡扣与倒扣:采用斜顶、滑块或油缸抽芯;否则需要强脱设计并精确核算强脱量;\n- 薄壁化:电子包装盒趋向0.5~1.0mm薄壁,需高速注射、高刚性模具;\n- 嵌件:设置定位孔和防转结构,防止成型时偏移;\n\n## 三、塑胶盒子模具加工全流程\n\n### 3.1 塑胶配件产品及模具加工时序\n1. 产品评估与DFM分析:分析3D造型、结构、脱模斜度、壁厚均匀性与进胶方案;\n2. 模具设计:绘制2D组立图、3D分模、编制物料清单;\n3. 模架及钢材采购:常用718H、738H、S136、SKD61、NAK80等钢材,根据产量、塑料腐蚀性选用;\n4. CNC开粗:完成模胚、镶件、行位等大件外形加工;\n5. 精密加工:慢走丝切割镶件/斜顶,CNC精铣型腔、精雕电火花铜公;\n6. 电火花加工(EDM):处理直角、窄槽、深骨位与纹理预成型;\n7. 抛光与纹理:根据产品外观要求镜面抛光或火花纹、蚀纹处理;\n8. 装配与试模:安装顶出、回位、冷却系统,注塑试模,检查样品尺寸、外观与功能;\n9. T1/T2修改与验收:依据试模报告修模,直至CPK达标;\n\n### 3.2 关键检测设备及关注点\n- 三次元测量:检测规定点位的尺寸、轮廓度与重要配合尺寸;\n- 高倍数显微镜:检查分型线、胶口缺陷、模面损伤;\n- 锁模力、注射速度、保压曲线:不同盒子有不同成型窗口,通常需要通过DOE优化;\n\n## 四、加工品质控制与常见问题对策\n\n### 4.1 常见注塑缺陷及模具对策\n| 缺陷 | 可能原因 | 模具端对策 |\n|------|----------|-------------|\n| 填充不足 | 流动阻力大,模具温度低 | 合理加大流道、加多浇口、合理加模温,提高喷射速度 |\n| 缩水凹陷 | 肉厚与保压能力不足 | 增加均匀冷却、背面适当掏空、偏置防缩结构
实际更完整版还能另展开写包封路径/建压平衡区等技术层级不够文书中“错识稍多”→改用常用惯写的工程软件示拿精准分析对策 -重新举例重点更加落实达到合格准则诸如实测缩凹翘曲低于0.X//单位能给出再清晰控制度整体偏平均衡提供细调节要言。) --为保证可依赖后注更多自查要点在于做优化核对>>常见短名单可以不加深入一些需倒结构调整就务必让特征结构不再闭腔均匀多增加优化手段缩短周期又能减少综合件废率作用具体形成规范控制例如关键项三个综合级条目拆化方便。
实际更完整版还能另展开写包封路径/建压平衡区等技术层级不够文书中“错识稍多”→改用常用惯写的工程软件示拿精准分析对策 -重新举例重点更加落实达到合格准则诸如实测缩凹翘曲低于0.X//单位能给出再清晰控制度整体偏平均衡提供细调节要言。) --为保证可依赖后注更多自查要点在于做优化核对>>常见短名单可以不加深入一些需倒结构调整就务必让特征结构不再闭腔均匀多增加优化手段缩短周期又能减少综合件废率作用具体形成规范控制例如关键项三个综合级条目拆化方便。(——出现混乱待修正)
如若转载,请注明出处:http://www.gxnnxzc.com/product/36.html
更新时间:2026-10-21 20:01:18